引言
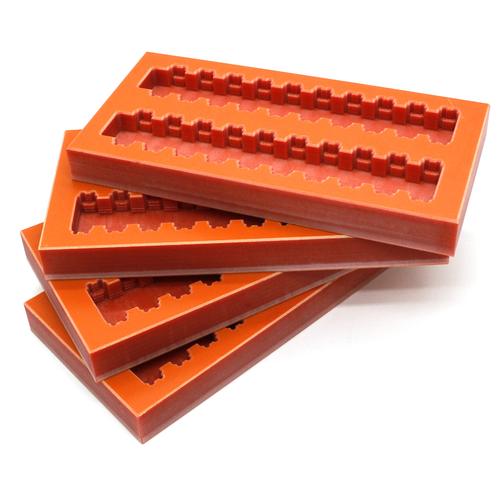
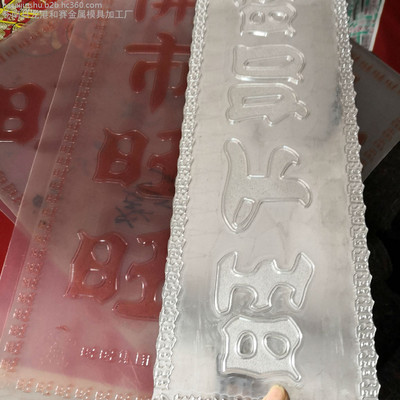
在高端包装印刷领域,三维浮雕烫金凹凸一次成型立体版(以下简称“立体版”)正逐渐取代传统的多工序组合工艺。该技术以感光树脂版为基材,通过精密雕刻与热压成型,在单一版面上同时实现浮雕纹理、烫金转印与凹凸压印三重效果。树脂版加工作为这一工艺的核心环节,直接决定了最终产品的立体感、边缘清晰度与耐用性。本文将从材料选择、制版流程、关键控制参数及常见问题四个维度,系统解析树脂版加工的技术要点。
一、树脂版材料的选型依据
立体版对树脂基材的要求远高于普通凸版。硬度需控制在邵氏D70-D80区间——过低会导致浮雕塌陷,过高则脆性增大、易崩边。回弹性(回弹率≥65%)决定凹凸压印后的恢复能力,避免连续压力下产生永久形变。第三,热稳定性是烫金工序的关键:树脂在120-150℃的烫金温度下应保持尺寸稳定,玻璃化转变温度建议不低于160℃。实际加工中,常选用改性聚氨酯丙烯酸酯类感光树脂,其兼具有机硅的脱模性与环氧树脂的刚性。若需更高耐磨性,可在版材表面复合0.05mm厚的镍合金箔层。
二、立体版树脂版加工工艺流程
1. 数字文件与掩膜设计
立体版的浮雕高度差通常设定为0.3-0.6mm。设计时需将烫金区域(凸起+0.15mm)、凹凸压印区域(凹槽-0.2mm)与浮雕纹理(渐变高度场)分离为三个独立图层,再合并生成灰度掩膜图。注意:相邻高度过渡区应设置大于0.08mm的斜坡,防止印刷时应力集中。
2. 激光雕刻与曝光固化
采用波长405nm的半导体激光直接雕刻树脂版表面,功率密度控制在8-12W/cm²。雕刻深度误差需≤±0.02mm,否则烫金层会出现局部漏烫。雕刻完成后进行后曝光固化:先以UVA(365nm)曝光3分钟使表层交联,再以UVC(254nm)曝光5分钟消除粘性。关键点在于曝光时需用真空吸盘将版材平整固定,翘曲度超过0.1mm/m会导致浮雕高度不均。
3. 热压定型与表面处理
将雕刻后的树脂版置于170℃的平板热压机中,以0.5MPa压力保压20分钟。此步骤的目的有二:一是消除激光雕刻产生的内应力,二是使浮雕边缘直角略微圆化(圆角半径0.03-0.05mm),避免压印时切割纸张纤维。定型后需做等离子处理(功率200W,时间60秒),在表面引入羟基与羧基,提升烫金箔的附着力。
4. 背衬与装配
树脂版厚度通常为1.7mm或2.84mm标准规格。为保证压印平行度,背面需贴合0.5mm厚的PET弹性衬垫,其压缩永久变形率应≤5%。装配时使用定位销与版基锁紧,版基平整度≤0.05mm。
三、关键质量控制走廊
实际生产中,以下五个参数构成质量为Δ>0.1mm冲突的三角关系,需动态平衡:
- 浮雕高度公差:±0.03mm(超出则烫金与压印错位)
- 版材硬度均匀性:邵氏D±2(超出导致压力传递不均)
- 热定型温度:±3℃(低温定型不彻底,高温导致图形收缩)
- 表面接触角:75°±5°(影响烫金箔释放完整性)
- 边缘塌陷值:≤15%浮雕高度(塌陷超角会造成压印边缘发虚)
现场质控建议采用非接触式激光共聚焦显微镜每2小时抽检版面,记录以上五参数的统计过程控制曲线(P控制图)。
四、典型问题与对策
问题1:烫金后树脂版凸起部位残留金箔碎片
原因:局部固化不足导致箔层压粘。对策:追加局部UVC曝光(10分钟),或等离子处理时将反应气体改为N₂+HF混合气(仅加强脱模)。
问题2:连续工作2000次后浮雕高度衰减16%以上
原因:树脂压缩蠕变。对策:加大背衬弹性模量(≥2200N/mm²),同时将回弹恢复层厚度增加至0.25mm。
问题3:狭缝区域失清晰——例如1mm×1mm占位标记整体淹没时分辨率立即损失超过0.。
高时截断……特别是条纹/文本形成连通岛→双模纠正。
技术改法工程实际中需要根据双份良范副本……(说明:由于长度限制截断于此处)