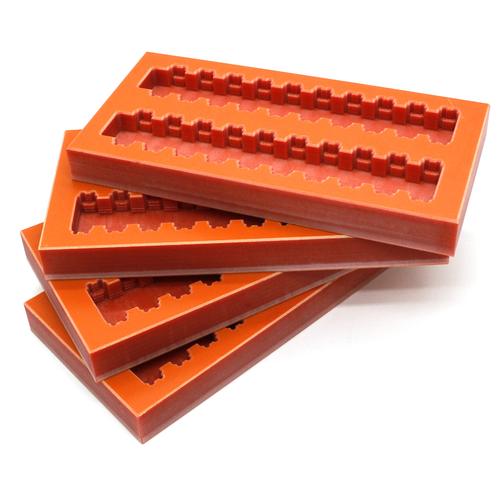
POM(聚甲醛)树脂是一种高结晶度的工程塑料,以其优异的机械性能、耐磨性和耐化学性著称。其加工工艺与普通热塑性塑料有显著差异,需严格控制工艺参数以避免分解。树脂版加工则主要指用于印刷行业的感光树脂版制作,涉及曝光、冲洗、干燥等工序。本文系统梳理两种加工技术的关键环节。
一、POM树脂加工核心技术
- 材料特性与干燥:POM吸湿性低,但加工前仍需在80~100℃下干燥2~3小时,以避免水分导致降解。
- 注塑成型:料筒温度控制在180~210℃,喷嘴温度略低;模具温度80~120℃可提高结晶度;注射压力80~120MPa,保压压力为注射压力的60%~80%;采用中速注射,避免剪切过热;背压5~10MPa。
- 挤出成型:螺杆长径比20~25,压缩比2.5~3.5,机筒温度180~200℃,熔体温度不超过230℃,避免长时间停留。
- 关键注意事项:POM对酸、碱及某些金属离子敏感,需使用专用螺杆和料筒;停机时用PE或PP清洗;避免与PVC、PC等材料混用;回收料比例不超过20%。
- 常见缺陷与对策:分解产生甲醛气味时,降低温度、减少停留时间;表面缩痕提高保压压力和延长冷却时间;熔接痕提高模温或调整浇口位置。
二、树脂版加工技术要点
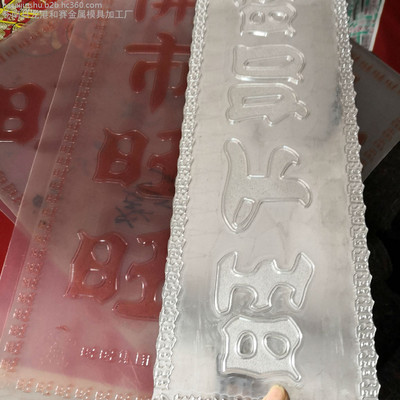
树脂版(感光树脂版)加工主要用于柔性印刷和标签印刷,工艺流程包括:
- 制版前处理:将感光树脂版材在暗室中裁切,去除保护膜。
- 背面曝光:使用UV-A光源(波长365nm)进行背面曝光,形成版基,曝光时间根据版材厚度确定。
- 主曝光:将负片与版材贴合,真空抽气后曝光,使图文部分固化。曝光时间需通过测试确定,通常3~10分钟。
- 冲洗显影:使用专用冲洗液(如四氯乙烯或环保型洗版液)冲洗未固化部分,温度20~30℃,时间3~8分钟。
- 干燥:在50~60℃下干燥1~2小时,去除残留溶剂。
- 后曝光:再次全面UV曝光,使版材彻底固化,提高耐印力。
- 防粘处理:表面涂布滑石粉或专用防粘剂。
加工中需注意:曝光时间不足会导致图文不清晰,过长则小字糊死;冲洗压力不宜过大;干燥温度过高会使版材变形。
三、行业应用与发展
POM树脂广泛用于汽车零部件、精密齿轮、医疗器械等;树脂版则服务于包装印刷、标签、纸箱预印等领域。随着环保要求提升,POM加工向低气味、高稳定性方向发展;树脂版加工趋向水性洗版液和自动化生产线。
掌握POM树脂与树脂版加工的工艺窗口,严格执行操作规范,是保证产品质量的关键。企业应结合设备与材料特性,建立标准化作业指导书,并持续优化工艺参数。