在产品研发与制造领域,快速验证设计理念、测试结构功能已成为缩短开发周期、降低开模风险的关键环节。树脂模型手板件加工、3D打印样品、塑料模具设计以及CNC手板树脂版加工,构成了现代手板制作的核心技术矩阵。本文将系统解析这几项工艺的特点、应用场景及互相之间的协作关系,帮助您选择最适合的快速制造方案。
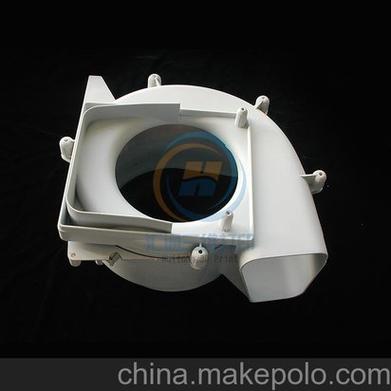
一、树脂模型手板件加工:精细外观与装配验证的首选
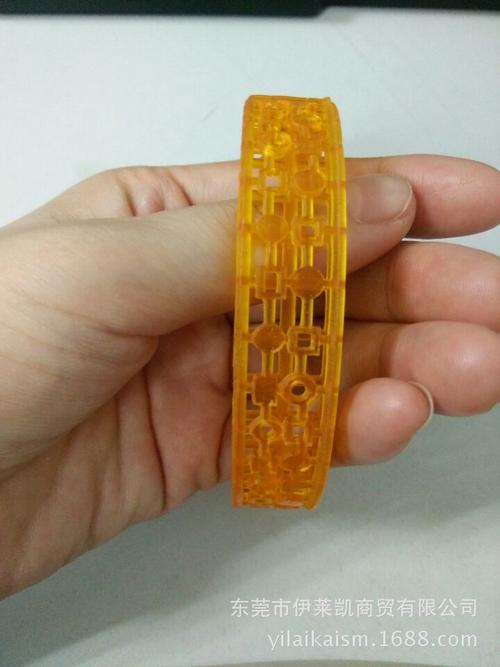
树脂模型手板件通常采用SLA(立体光固化)或DLP(数字光处理)等3D打印技术,使用光敏树脂材料成型。相比传统的CNC加工,树脂打印在手板制作中具有以下优势:
- 高精度与复杂曲面成型:层厚可低至0.05mm,能清晰呈现细纹、薄壁、镂空等结构。
- 快速响应:从三维数据到实体手板,往往仅需数小时至一天,适合设计迭代阶段。
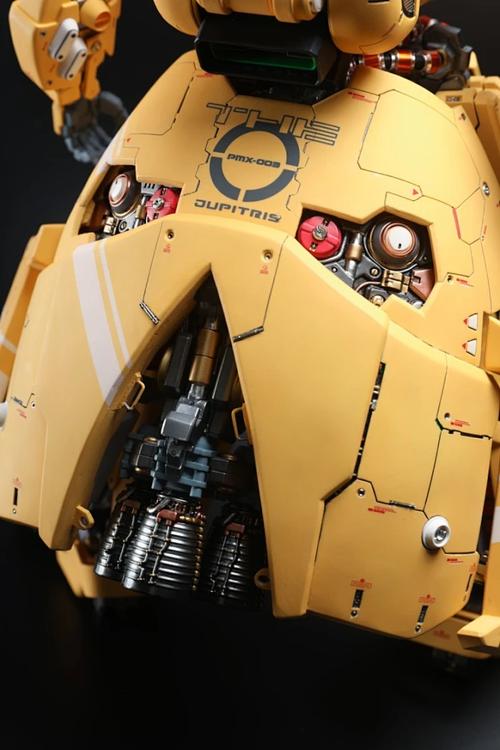
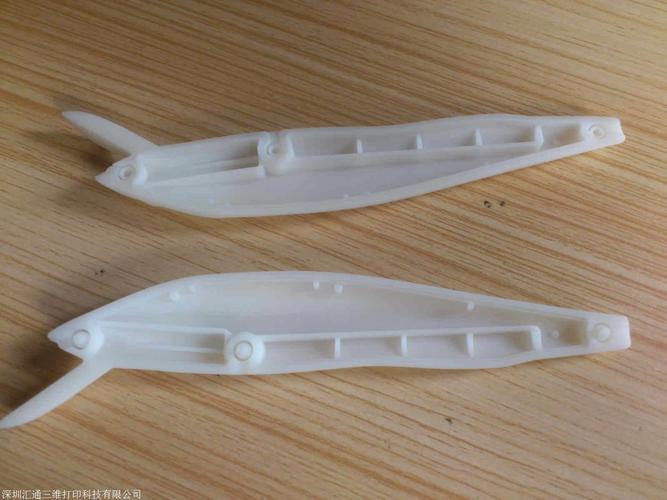
- 表面质量优异:经打磨、喷漆、电镀等后处理,可达到接近注塑件的外观效果,常用于消费电子、汽车内饰、医疗设备的外壳手板。
树脂模型手板件广泛用于新产品的外观评审、装配干涉检查以及功能测试。若后续需要小批量注塑,树脂手板还可作为硅胶模的母模,实现少量塑料件的复制。
二、3D打印样品:从概念到实物的高速通道
3D打印样品不仅限于树脂材料。根据需求不同,可选择尼龙(SLS)、金属(SLM)、PLA/ABS(FDM)等工艺,它们各有侧重:
- SLA/DLP树脂样品:高细节、高表面光洁度,适合外观验证和精细结构。
- SLS尼龙样品:功能性强、耐冲击,适合卡扣、齿轮等需要反复装配的样件。
- FDM样品:成本低、速度快,适合大尺寸结构验证。
- 金属打印样品:用于特殊工业场合的终端零件或模具镶件。
3D打印样品最突出的价值在于“快速成型”,大幅缩短了从CAD模型到实物样件的周期,但在大批量生产时,成本仍高于注塑。因此,3D打印通常与CNC手板加工配合使用,在概念阶段用3D打印,在功能测试或高外观要求时转用CNC。
三、CNC手板树脂版加工:精度、强度与表面效果的平衡
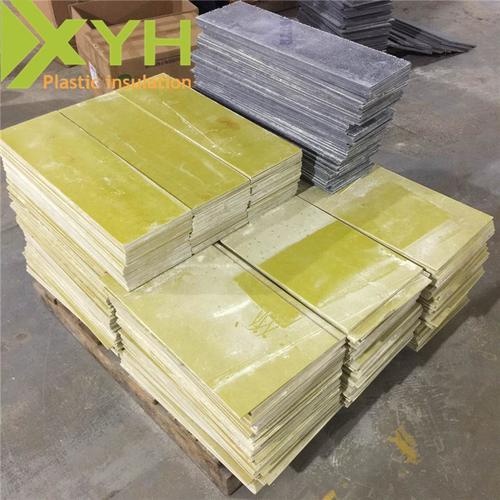
CNC手板(又称数控手板)是通过计算机数控机床对塑料或树脂坯料进行切削加工。常见的树脂版材包括:代木、ABS、PC、PMMA(亚克力)、POM等。其中树脂版加工(如类似聚氨酯树脂的板材)尤其适合高冲击、高韧性的功能手板。
CNC手板树脂版加工特点:
- 材料选择广:可使用类ABS、类PC、甚至与最终注塑件相匹配的工程塑料,力学性能更接近量产件。
- 尺寸稳定与强度高:非层积成型,各向异性弱,能加工螺纹、精细孔位。
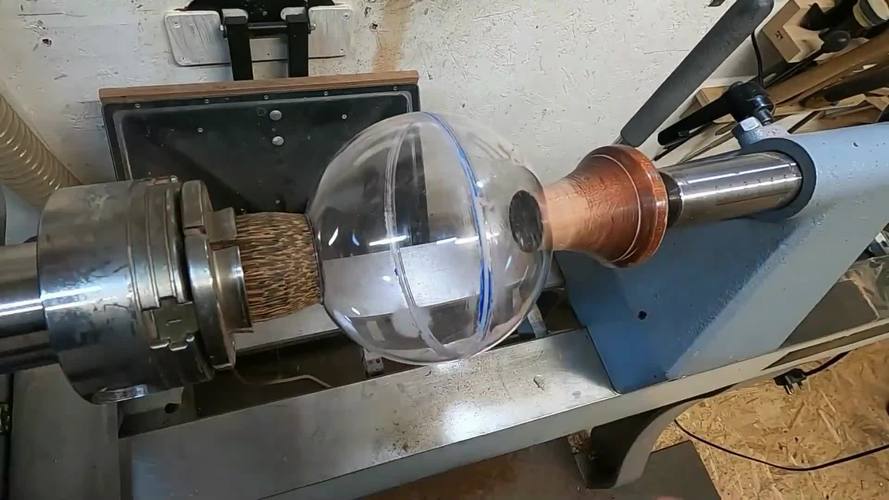
- 透明与高光效果:例如PMMA树脂板CNC后抛光,可获得亚克力透明手板,用于灯罩、透镜。
- 批量灵活:小批量时CNC手板的单件成本低于3D打印,尤其适合5-50件的试制量。
在进行CNC手板树脂版加工时,需注意加工路径、切削参数与后处理,以避免应力变形和表面刀纹。对于透明树脂版,还需进行火焰抛光或流体抛光。
四、塑料模具设计:衔接手板与量产的桥梁
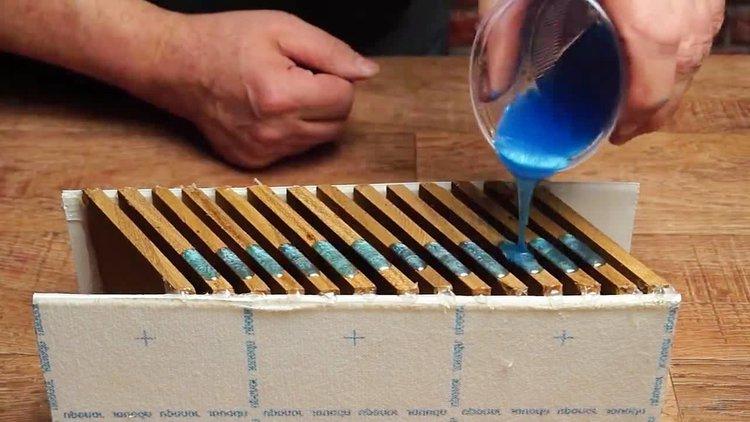
手板验证通过后,即进入塑料模具设计与制造阶段。塑料模具设计不是孤立的,需综合考虑手板中发现的问题,比如脱模斜度、壁厚均匀性、浇口位置、冷却系统等。快速模具(如硅胶模具、铝模、简易钢模)常利用3D打印或CNC手板作为母模,实现小批量注塑,进一步验证材料性能与成品装配。
手板制作恰好能够提前暴露模具设计方案中的潜在缺陷;反之,优秀的模具设计又能指导新手板的整改。在塑料模具设计阶段,我们常借用模流分析(Moldflow)软件对手板结构进行注塑模拟,以使最终模具的成功率大幅提升。
五、全流程融合:从树脂手板到量产的实践建议
针对不同开发阶段,建议如下:
- 外观评审阶段:优先选择3D打印树脂样品(SLA),高效呈现设计意图。
- 结构功能验证阶段:选用CNC手板树脂版加工或SLS尼龙3D打印,测试强度与装配。
- 小批量试产阶段:利用CNC手板作母模,快速制作硅胶模具,进行聚氨酯浇注或注塑,即“真空复模”。
- 模具设计阶段:参考前期手板尺寸报告、装配记录进行塑料模具设计,必要时结合模流分析。
六、
树脂模型手板件加工、3D打印样品、CNC手板树脂版加工与塑料模具设计,并非彼此割裂,而是各有所长的组合拳。在实际项目中,一个专业的快速制造服务商应能根据您的产品特点、精度要求、批量水平,推荐最佳的工艺搭配。无论是手板打样,还是模具制造,贴近量产的材料与工艺将是最终目标。”
如果您正在寻找手板加工或塑料模具设计的合作方,不妨提供3D图纸和需求描述,让工程师为您定制既能控制成本,又能满足性能要求的生产方案。